De ghnáth, tosaíonn bainisteoirí táirgeachta a shonraíonn gearrthóir léasair miotail CNC le huimhir amháin: cumhacht. Tar éis cúpla mí ar an urlár, iompaigh na huimhreacha ábharacha difriúil. Socraíonn costas in aghaidh na coda, comhsheasmhacht imeall, agus eatraimh chothabhála cibé an íocann an meaisín as féin. Tiomáineann an cineál foinse léasair na trí cinn.
I gcás formhór na n-oibríochtaí leathán-mhiotail agus pláta, is é an freagra praiticiúil léasair snáithín sa raon 1000 W go 3000 W. Gearrann sé cruach dhosmálta, alúmanam agus carbóin le costas fuinnimh níos ísle ná CO2, agus níl aon ailíniú scátháin athshondóra nó athlíonta gáis léasair ag teastáil uaidh.
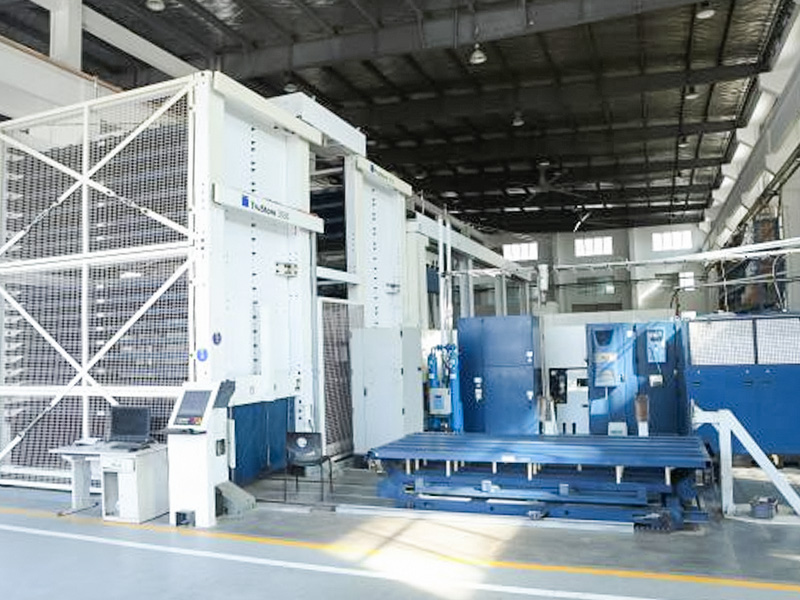
 Meaisín Gearradh Léasair Snáithín le haghaidh Miotal Bileog le Rialú CNC Úsáideann an meaisín seo bhíoma léasair ardfhuinnimh faoi threoir ag córas rialaithe uimhriúil chun cinn chun cruach dhosmálta, carbóin agus alúmanam a ghearradh. Oireann sé le comhrianta baisc bheaga nó casta, agus tacaíonn a mhodúil mhóra inoibrithe agus gáschuidithe le táirgeadh cobhsaí, leanúnach. Féach Táirge →
Faoi láthair tá trí chineál foinse léasair ag tiomáint gearradh miotail thionsclaíoch: snáithín, CO2, agus criostail. Cinneann an fhoinse cé chomh héifeachtach is a théann fuinneamh isteach sa mhiotail, a leagann luas praiticiúil, cáilíocht imeall, agus costas reatha.
Léasair snáithíní oibriú gar do 1064 nm, tonnfhad a ionsúnn miotail i bhfad níos fearr ná an 10.6 µm a astaíonn léasair CO2. Ciallaíonn fuinneamh níos ionsúite gearradh níos tapúla agus tarraingt leictreach níos ísle. Níl aon scátháin athshondóra ag foinsí snáithíní le ailíniú agus níl aon ghás léasair le hathlíonadh, mar sin lárnaíonn gnáthchothabháil ar an gceann gearrtha, an soc, agus an lionsa cosanta.
Léasair CO2 fós ina rogha cruthaithe do chruach carbóin an-tiubh le cúnamh ocsaigine agus do shiopaí a ghearrann neamh-mhiotail freisin. Is iad na míbhuntáistí a bhaineann leo ná tomhaltas cumhachta níos airde, scátháin ar gá iad a ghlanadh agus a ailíniú, agus gás léasair inchaite.
Léasair chriostail (Nd:YAG agus Nd:YVO4) a sheachadann fócas iontach do ghnéithe míne ach tá saol comhpháirte níos giorra agus éifeachtacht pumpála níos ísle. Tá siad teoranta anois den chuid is mó do mhicrinnealtóireacht bheachtais.
| Cineál | Tonnfhad | Éifeachtúlacht gearrtha miotail | Costas oibriúcháin | Ról tipiciúil |
|---|---|---|---|---|
| Fiber | Thart ar 1064 nm | Ard | Íseal | Táirgeadh leath-mhiotail agus plátaí |
| CO2 | 10.6 µm | Meánach | Ard | Gearradh cruach tiubh agus neamh-mhiotail |
| Criostail | Thart ar 1064 nm | Meánach | Ard | Micromachining beachtais |
Má tá do chuid oibre faoi cheannas leathán cruach dhosmálta, alúmanam nó carbóin, is é snáithín an réamhshocrú réasúnach. Sula ndéanann tú ceannach chun críche, siúil tríd conas an meaisín gearrtha léasair CNC ceart a roghnú do do cheardlann chun eisceachtaí pláta tiubh agus neamh-mhiotail a mheá.
Tá an éifeacht is láidre ag ceithre sonraíochtaí ar tháirgiúlacht. Déan iad a chur i gcomparáid le do thiús ábhair féin seachas ag uasmhéid an bhróisiúir.
Go hiondúil gearrann léasair snáithín 3000 W cruach éadrom 12 mm ag 1.5 go 2.0 m/nóim le ocsaigin, agus is féidir le 2 mm dosmálta le nítrigin rith ag 8 go 10 m/nim. Déan meastachán ar aschur laethúil ón tiús is mó a phróiseálann tú, ní ón mbileog is tanaí i do chatalóg.
Luann formhór na meaisíní cruinneas suímh gar do ± 0.05 mm in aghaidh an mhéadair agus in-atrialltacht gar do ± 0.03 mm. Braitheann tionóil cluaisíní agus sliotáin, lúibíní hinge, agus páirteanna weld-prep ar na luachanna seo níos mó ná ar chumhacht léasair.
Luathaíonn ocsaigin gearradh cruach carbóin ach fágann sé ocsaíd bheag ar an imeall. Táirgeann nítrigin imill ghlan, saor ó ocsaíd ar dhosmálta agus alúmanam. Cuireann aistriú tapa idir nítrigin ardbhrú agus ocsaigine ísealbhrú leis an tsolúbthacht sceidealaithe agus cuireann sé cosc ar an meaisín a bheith ina scrogall.
Laghdaíonn polladh oiriúnaitheach spásaire ar an lionsa agus burr ar an imeall bun trí dhreapadh i gcumhacht le linn an poll, ansin ag tarraingt ar ais don ghearradh. Iarr ar an soláthróir samplaí gearrtha ar do thiús ceannasach agus scrúdaigh an t-imeall íochtair le haghaidh thars agus an aghaidh ghearrtha le haghaidh stríoca.
Leanann gach post gearrtha léasair miotail CNC seicheamh comhchosúil. Má thuigeann tú gach céim cabhraíonn sé leat riachtanais bogearraí, uathoibrithe agus scileanna oibreora a mheas sula síníonn tú an t-ordú.
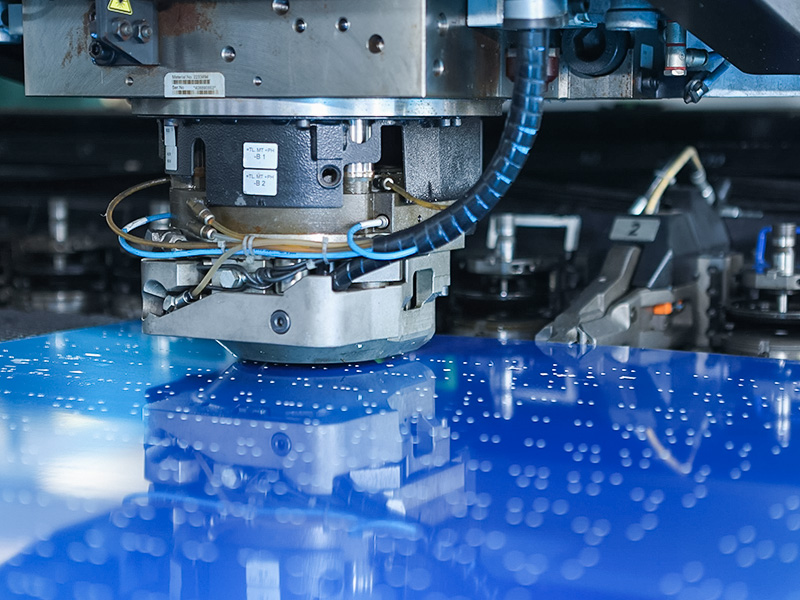
Maidir le páirteanna poll-trom, is minic a bhíonn preas punch CNC níos tapúla ná gearradh léasair ar phatrúin poll arís agus arís eile, agus láimhseálann an léasair comhrianta casta, baisceanna beaga, agus ceanglais imeall daingean. Oibríonn an dá mheaisín go maith mar chomhlánú i líne táirgeachta amháin.
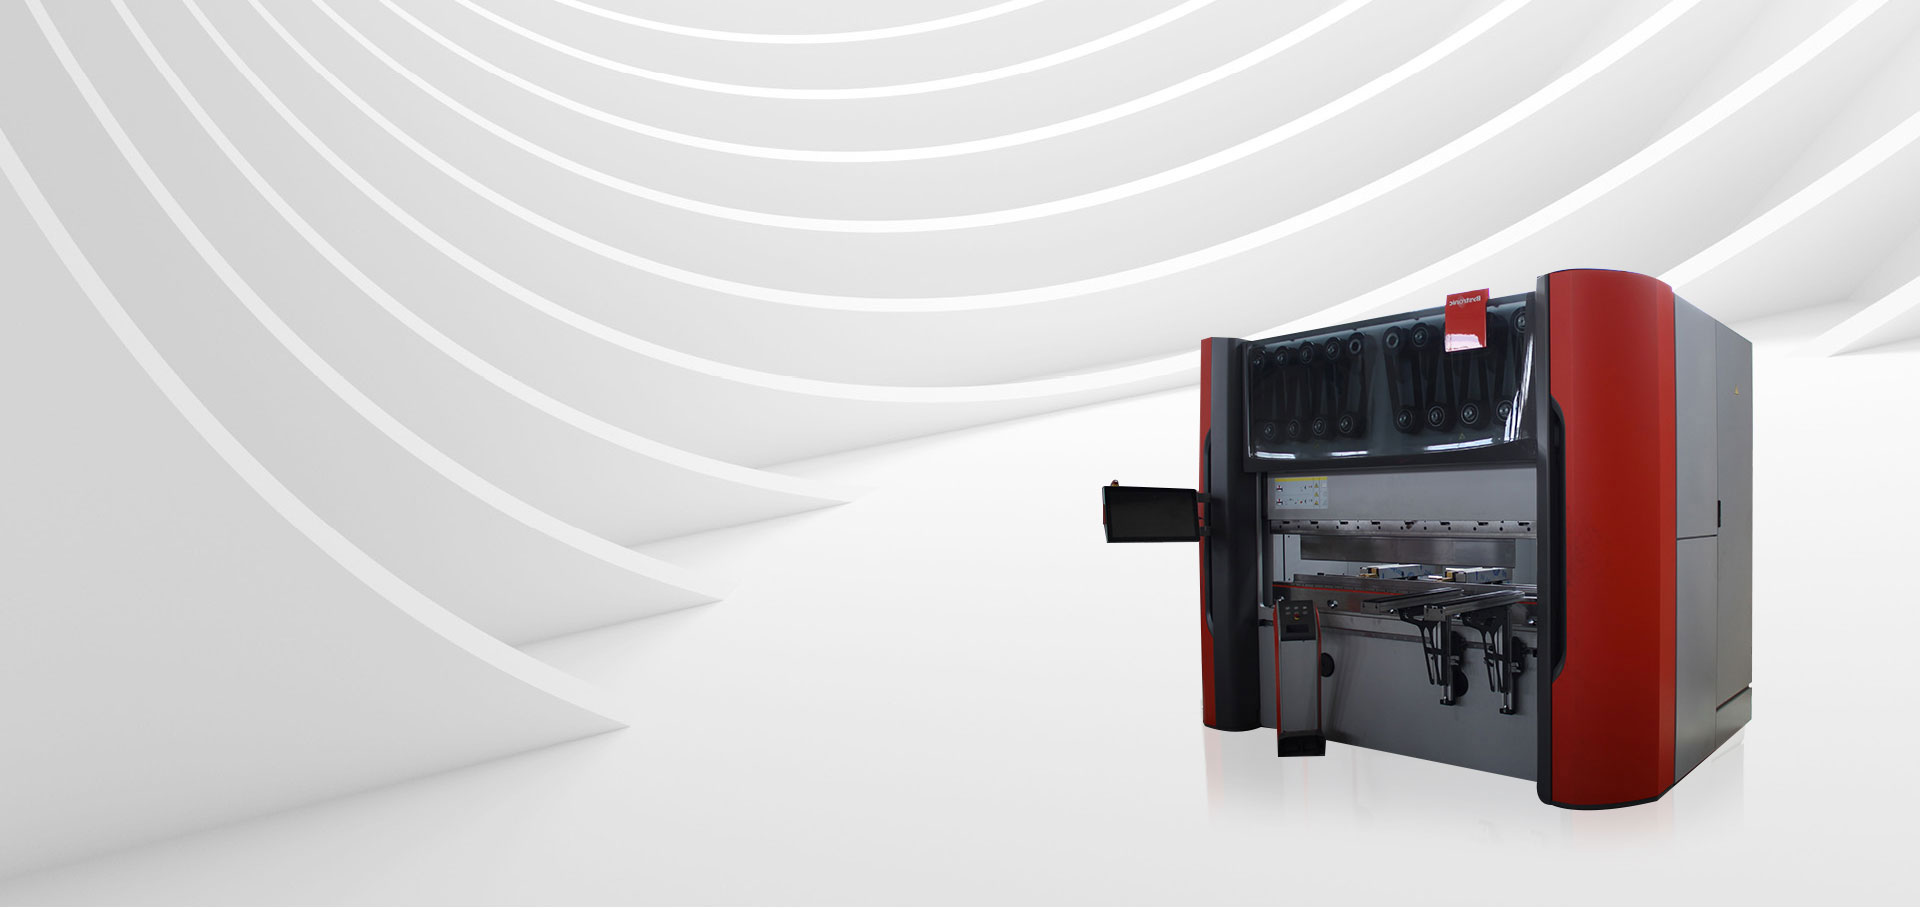
 Brúigh Punch CNC le haghaidh Miotal Bileog le Ard-Rigidity Tógtha le haghaidh punching, blanking, lúbthachta, agus líníocht domhain, gnéithe an preas fráma docht agus stróc CNC beacht, luas, agus rialú brú. Láimhseálann sé cruach, alúmanam, agus roinnt bileoga neamh-mhiotail, rud a fhágann go bhfuil sé ina chomhlánú éifeachtach ar ghearradh léasair le haghaidh patrúin arís agus arís eile. Féach Táirge →
Socraíonn cumhacht léasair an luas praiticiúil agus an tiús uasta do gach ábhar. Léiríonn na luachanna thíos gnáth-theorainneacha pas aonair do léasair snáithíní nua-aimseartha leis an ngás cúnta molta. Athraíonn torthaí iarbhír de réir stiffness meaisín, cáilíocht optaic, suíomh fócais, agus íonacht gáis, mar sin déan iad a chóireáil mar chreat comparáide seachas ráthaíocht.
| Cumhacht snáithín | Cruach éadrom le hocsaigin | Dhosmálta le nítrigin | Alúmanam le nítrigin |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Má tá an chuid is mó de do chuid oibre idir 1 go 6 mm dhosmálta agus alúmanam, déanann meaisín 1500 W nó 3000 W luas agus costas caipitil a chothromú go maith. Má ghearrann tú cruach carbóin 12 mm agus níos tiús go rialta, roghnaigh 6000 W ar a laghad. Ardaíonn ró-mhór an praghas ceannaigh agus an riachtanas seirbhíse leictreach gan feabhas a chur ar aschur leatháin tanaí.
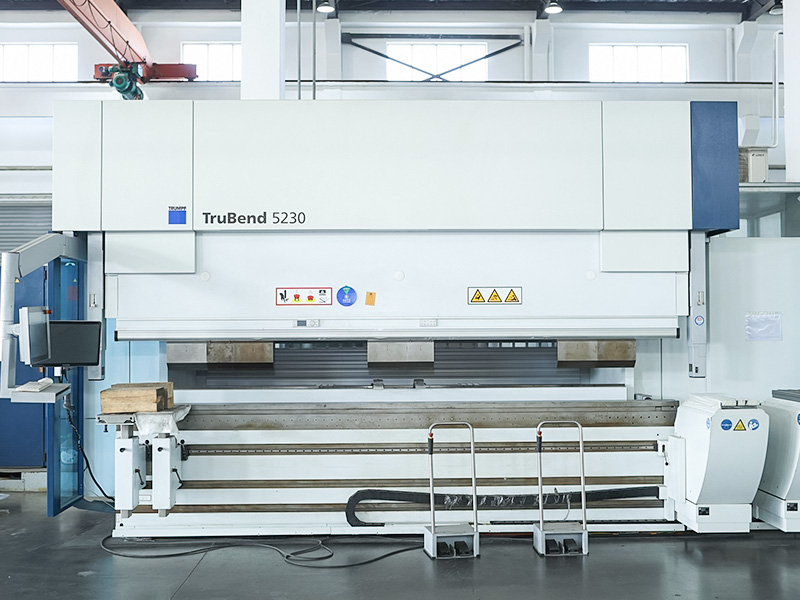
Ní mór an chuid is mó de na codanna gearrtha a fhoirmiú fós. Críochnaíonn meaisín lúbthachta CNC atá péireáilte leis an léasair an líne, mar sin déan an dá cheann a phleanáil le chéile chun an tranglam a choinneáil ó bheith ag bogadh le sruth.
 Meaisín Lúbthachta CNC le Rialú Uillinn Beachtais Úsáideann an meaisín lúbthachta seo córas CNC ard-chruinneas chun uillinn, fad, agus brú a shocrú, earráidí a laghdú agus cruinneas a chinntiú. Ag luí le múnlaí éagsúla, próiseálann sé cruach carbóin, cruach dhosmálta, agus alúmanam, agus comhtháthaíonn sé go réidh i líne táirgeachta gearrtha go foirm. Féach Táirge →
Léiríonn an bhearna costais idir meaisíní laistigh den chéad 24 mí, go minic i bhfad sula ndéantar an meaisín a amúchadh go hiomlán.
I gcás toirteanna déantúsaíochta tipiciúil, is minic go n-íocann an buntáiste snáithíní ar leictreachas, gás, agus optaic amháin a bpraghas tosaigh níos airde laistigh de dhá nó trí bliana, sula ndéantar an gnóthachan táirgiúlachta ó ghearradh níos tapúla a chomhaireamh.
An féidir le gearrthóir léasair miotail snáithín copar agus práis a láimhseáil?
Tá. Déanann copar agus práis an tonnfhad snáithín (thart ar 1064 nm) a ionsú i bhfad níos fearr ná an tonnfhad CO2, agus is é sin an fáth go bhfuil snáithín tagtha chun bheith ina chaighdeán do na cóimhiotail fhrithchaiteacha seo. Tá cosaint fós ag teastáil ón meaisín i gcoinne ais-mhachnaimh sa snáithín seachadta agus sa cheann gearrtha, mar sin deimhnigh go bhfuil an optaic cumraithe ag an soláthraí dá réir sin. Tá luas gearrtha ar chopar níos ísle ná ar chruach éadrom, agus de ghnáth úsáidtear nítrigin nó aer chun foirmiú ocsaíd a sheachaint.
Ar cheart dom ocsaigin nó nítrigin a úsáid le haghaidh cruach dhosmálta?
Bain úsáid as nítrigin nuair a chaithfidh an t-imeall a bheith glan agus saor ó ocsaíd, atá ag teastáil le haghaidh codanna infheicthe, ullmhú táthú, nó comhpháirteanna teagmhála bia. Tugann ocsaigin gearrtha beagán níos tapúla ar stainnín tanaí ach fágann sé imeall mílítheach agus ciseal tanaí ocsaíd. Mura bhfuil cáilíocht imeall ríthábhachtach agus déanfar an chuid a phéinteáil nó a fholach, is féidir le ocsaigin costas gáis a laghdú.
Cé mhéad spás urláir agus bonneagar fóntais a theastaíonn ó ghearrthóir léasair miotail CNC?
De ghnáth is gá thart ar 8 go 15 méadar cearnach a bheith ag meaisín snáithín 1500 W, lena n-áirítear an chiller agus an spás le haghaidh luchtú bileog agus baint cuid. De ghnáth is é an soláthar leictreachais ná 400 V trí phas le ualach nasctha thart ar 15 go 25 kVA ag brath ar an leibhéal cumhachta. Teastaíonn líne chúnaimh soláthair gáis uait freisin; is féidir nítrigin a sheachadadh i sorcóirí, dewars, nó umar mórchóir ag brath ar thomhaltas míosúil.
Tugann margadh gearrthóra léasair miotail CNC luach saothair do cheannaitheoirí a mheaitseálann an meaisín lena meascán táirgeachta iarbhír. Tosaigh le meaisín snáithíní, deimhnigh an luas gearrtha fíor ag do thiús ceannasach, seiceáil infhaighteacht gáis chúnaimh i do réigiún, agus pleanáil foirmiú le sruth ag an am céanna.
Má tá líníochtaí nó liosta páirteanna sainithe agat cheana féin, pléigh go tapa lenár foireann seirbhísí saincheaptha in ann cumraíocht an mheaisín a bhailíochtú sula ngeallann tú leagan amach.

 +86-13771171111 +86-13338110517